 EN
Varför specificerar köttförädlare kraftfulla PP-köttfack för förpackningslinjer
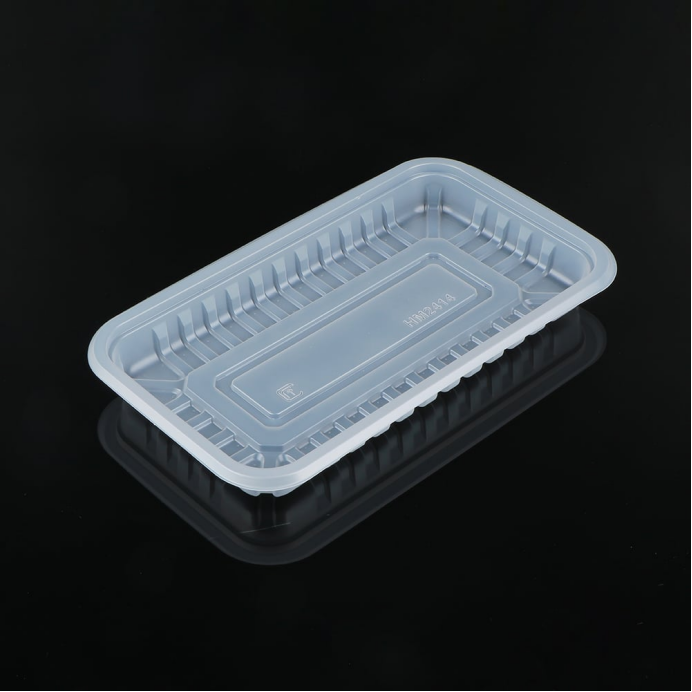
Ett köttfack på en förpackningslinje utsätts för hård belastning. Det separeras från stapeln, fylls, förseglast med lock, staplas, pallatiseras och transporteras genom en kylkedja från den första till den sista skiftet. Ett kraftfullt köttfack måste behålla sin form under denna rutin utan att spricka, böja sig inåt mot produkten eller förlora MAP-förseglingen som skyddar hållbarheten. Det rätta facket stödjer köttstycket, håller förseglingsfolien stramt spänd och överlever fallet i tvätt- eller sopkorgen vid avslutet av produktionen. Anläggningar som underskattar denna påverkan får betala priset i läckage, omförseglingar och linjestopp som slösar bort folie och arbetsinsats vid tusentals förpackningar per dag.
En köttbricka speglar också tillverkarens standard. En ren, styv bricka på butikshyllan säger köparen att produkten har hanterats med omsorg. En slapp bricka som böjer sig under en steke ger intrycket av slarv för en inköpsansvarig som granskar förpackningen. Brickan är en del av varumärket som kunden ser innan priset, så dess kvalitet är ett tyst försäljningsverktyg på hyllan som bygger upp återkommande beställningar och tyst förtroende hos distributörer.
Vad en tillverkare lärde sig efter att byta brickor
En mellanstor kötttillverkare bytte till en tung PP-köttbricka efter månader med skivade skumbrickor vid förslutsstationen. De gamla brickorna böjde sig när de staplades tre höga på utmatningsbordet och rev filmen vid stretchförpackning, vilket tvingade operatörerna att sänka linjens hastighet. Efter övergången till en styv PP-köttbricka minskade fabriken tydligt antalet filmrivningar och omförpackningstid. Den nya brickan stack och staplades också ordentligt, vilket frigjorde plats på transportbandet under lördagens toppbelastning – den period som avgör veckans volym.
Detta verkliga fall visar att en köttbricka är ett linjeverktyg, inte bara en behållare. Mindre omslag betydde att linjen kunde hantera fler förpackningar per timme med samma personal. Brickan täckte den lilla skillnaden i styckenpris genom sparad arbetsinsats och färre skadade förpackningar. Anläggningen standardiserade senare varje SKU till samma brickmått för att förenkla omslagsprocessen för ny och säsongbunden personal samt minska omställningstiden mellan olika produktionssatser.
Risker med tunna brickor vid högvolympackning
En tunn bricka medför risker som en kraftfull köttbricka undviker. Tunn vägg böjer sig under stapelvikten och kan punktera folien, vilket utsätter köttet för luft och förstör den modifierade atmosfären (MAP). En svag bricka vrider sig också nära kasselyktorna och förlorar sin tätning. Anläggningen som sparar en bråkdel per bricka förlorar ofta mer genom läckage, omslag och avvisade laster från butiker – som genast märker skillnaden och debiterar leverantören.
Ett annat risk är ojämn väggtjocklek från en tillverkare som inte kontrollerar verktyget. När facken varierar, förseglas vissa paket medan andra inte gör det, vilket leder till slumpmässiga fel på hyllorna. Ett fack från en kontrollerad produktionslinje eliminerar denna variation och säkerställer att förpackningslinjen fortsätter att fungera utan ständiga justeringar eller dubbelinpackning – åtgärder som bromsar teamet under veckans mest intensiva timmar.
Hur ett köttfack hanterar belastning på linjen
Ett köttfack hanterar belastning genom väggtjocklek, hörnradie och materialval. En tjockare vägg motstår trycket från staplade fack och draget från stretchfolie vid linjens hastighet. Samma hårdhet är också fördelaktig när personalen arbetar snabbt under helgförberedelser och hanterar många paket inom kort tid, utan möjlighet att placera dem noggrant. Ett fack med avrundade hörn fördelar lasten istället för att koncentrera spänningen vid en skarp kant. Dessa egenskaper avgör om facket anländer helt och fullt intakt till distributionscentret efter en hel dag med hantering av flera operatörer och lastare.
Brädet bör också motstå kylan och kondensen i en kyldisk och i kylkedjan. Ett bräde som blir sprödt nära noll grader spricker vid stapling och läcker. Materialet och formningsprocessen måste hålla brädet slitstarkt hela tjänstens varaktighet – från morgonens skärning till kvällens rengöring – utan plötsliga fel som överraskar linjepersonalen.
Vägstryck och staplingslast
Vägstrycket är det första som ett köttbräde måste klara av. Ett färskköttbräde som staplas fyra lager högt på en pall utsätter bottenväggarna för verklig belastning, och ett svagt bräde kollapsar det undre lagret. Ett bräde med förstärkta sidoväggar behåller sin form och skyddar produkten ovanför och under genom en lång skift – köparen bör testa staplingsprestandan med en fullständig pallsimulering innan brädet godkänns för anläggningens mest intensiva arbetsdag under veckan.
En köttbricka bör också klara trycket från stretchfolie utan att kanten spricker. Kanten är där folien griper tag, så den måste vara både platt och stark. En extra stark bricka som är utformad för denna belastning minskar folieförbrukningen och håller förpackningen presentabel. En bricka som klarar en stapeltest på arbetsbänken kommer att fungera på produktionslinjen utan oväntade problem när den verkliga rushen kommer.
Varför PP passar för upprepad kallanvändning
PP, eller polypropen, passar för en köttbricka eftersom det behåller sin hårdhet vid kyltemperaturer och motstår fukt och fett. En PP-bricka kan användas i kyldisplay och kallkedjetransporter utan att bli spröd, vilket är viktigt för en bricka som hanteras hela dagen och skickas över regioner. En PP-bricka accepterar också genomskinlig lockfolie för MAP när anläggningen vill ha längre haltbarhet och färre prissänkningar på långsamt säljande portioner.
En köttbricka tillverkad av livsmedelsgradspolypropen (PP) måste uppfylla FDA 21 CFR 177 för kontakt med livsmedel, och för försäljning inom EU krävs EU-förordning 10/2011. Hengmaster tillverkar PP-brickor i en ren verkstad som följer GMP-standarder och är certifierad enligt BRC; produkterna har godkänts i FDA:s tester för kontakt med livsmedel. En bricka från en sådan kontrollerad produktionslinje ger anläggningen en verifierbar säkerhets- och hållbarhetsbas för daglig användning – något som köpare kan granska under leverantörsutvärdering.
Välja en bricka som anläggningen kan specificera
En köttbricka bör specificeras utifrån de köttstycken som förpackas, förpackningsmetoden, kassettens temperatur och linjens hastighet. En extra stark bricka som fungerar för primära köttstycken kan skilja sig från en bricka avsedd för färskt nötaktigt kött. Testa brickan på den faktiska produktionslinjen innan hela anläggningen omställs till en ny form som ändrar förpackningsrutinen – en rutin som teamet har lärt sig utantill under årens tjänstgöring.
Hur man godkänner brickor vid inkommande inspektion
Kontrollera köttbrickan vid leverans för väggtjocklek, plana kanter och rena kanter. En vriden bricka kommer inte att försegla korrekt och kommer att slösa förpackningsfilm vid locketstationen. Mät djupet på brickan mot den godkända ritningen och bekräfta att färgen stämmer överens med den signerade provbiten. En bricka med sprutfläsk på kanten kan skära filmen och läcka gas vid användning av modifikation av atmosfär (MAP), vilket förkortar förpackningens livslängd samt butikens hyllliv.
Kör en kort linjeprovkörning med brickan och fabrikens film. Stapla förpackningarna och lämna dem i kartongen över natten, sedan kontrollera om de har deformeras eller förlorat förseglingen. En bricka som klarar denna enkla provkörning kommer att klara daglig drift. Behåll den godkända provbiten så att varje inkommande parti snabbt kan jämföras av mottagningsassistenten som signerar för leveransen varje morgon, och dokumentera resultatet för spårbarhetsrevisioner.
Vanliga frågor
Varför föredrar köttprocessorer en kraftfull PP-köttbricka?
Bearbetare föredrar en kraftfull PP-köttlåda eftersom den tål stapling, stretchförpackning och upprepad hantering utan att böjas eller spricka. En styv låda håller täckfolien sträckt och skyddar köttstycket under en intensiv arbetsdag. Lådan minskar också omslags- och folieavfall vid täckstationen. Mindre skador innebär färre läckor och återbetalningar, så den lilla skillnaden i styckpris återvinns genom sparad arbetsinsats och renare förpackningar i hög volym.
Är en PP-köttlåda säker för kontakt med livsmedel och för export?
En PP-köttlåda är säker när den tillverkas av livsmedelsgradspolypropen och produceras under kontrollerade hygienförhållanden. Material som används i USA måste uppfylla FDA 21 CFR 177, och för försäljning i EU krävs EU 10/2011. BRCGS-certifiering visar att tillverkaren har ett dokumenterat livsmedelssäkerhetssystem. Hengmaster har BRC-certifiering och dess lådor klarar FDA:s tester för livsmedelskontakt i en ren verkstad som följer GMP-standard, vilket ger tillverkningsanläggningar verifierbar efterlevnad för daglig användning och exportdokumentation.
Vad ska en bearbetare kontrollera när en ny fackleverantör kvalificeras?
Kontrollera väggtjocklek, plana kanter och rena kanter mot den godkända ritningen och bekräfta att färgen stämmer överens med den signerade provbiten. Utför en linjeprovkörning med fabrikens folie, stapla förpackningarna och lämna dem i kartongen över natten innan deformation eller förlust av förseglingsfunktion kontrolleras. Kräv dokumenterade certifieringar (BRC, FDA, EU 10/2011), en stabil verktygsstyrningsprocess och en sparad godkänd provbit för batchjämförelse. Spara register för spårbarhet och granskningssäkerhet.
Vad misslyckas när ett köttfack är för tjockt på en förpackningslinje?
Ett för tunt fack böjer sig under stapelvikten och kan genomborra folien, vilket utsätter köttet för luft och bryter MAP-förseglingen. Det vrider sig också nära kartongbelysningen och förlorar sin försegling, vilket orsakar läckage och omförpackning. Ojämn väggtjocklek från dålig verktygsstyrning ger slumpmässiga förpackningsfel på hyllan. Ett fack med förstärkta väggar undviker dessa problem och säkerställer att förpackningslinjen fungerar smidigt utan dubbelomförpackning.
Kan en PP-köttbricka användas med MAP-film vid linjehastighet?
Ja, en PP-köttbricka kan kombineras med MAP-täckfilm för att förlänga hållbarheten. Brickan måste ha en plan, stark kant så att filmen förseglas utan läckage på förpackningslinjen. En kraftfull bricka som är utformad för MAP behåller förseglingen bättre än en tunn bricka vid hög genomströmning. Tillverkaren bör bekräfta kompatibiliteten mellan film och bricka samt ge vägledning för försegling, så att anläggningen undviker gasförluster och slöseri med film under förpackningen.
Vilken MOQ, ledtid och anpassning kan en processör förvänta sig?
En processör som köper i stora volymer bör förvänta sig att leverantören anger MOQ per brickstorlek, medan ledtiden beror på verktygstillverkning och beställningsfrekvens. Anpassade konturer, prägling och färg kan specificeras inom anläggningens produktutbud, och OEM- eller privatmärkta serier är vanliga för export. Begär ett godkänt reservprov, toleranser mellan partier och en pallplan som passar anläggningens mottagnings- och kylkedjehantering innan årsvolymen fastställs.